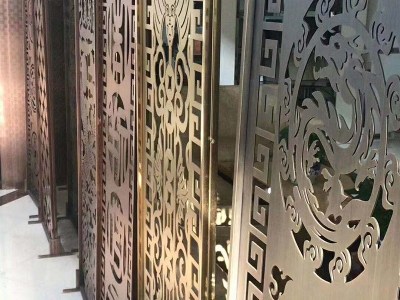
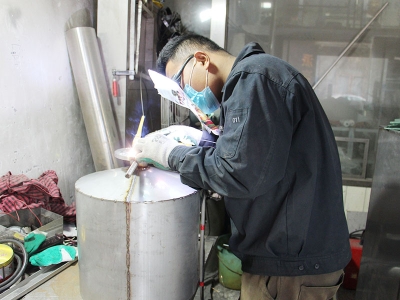
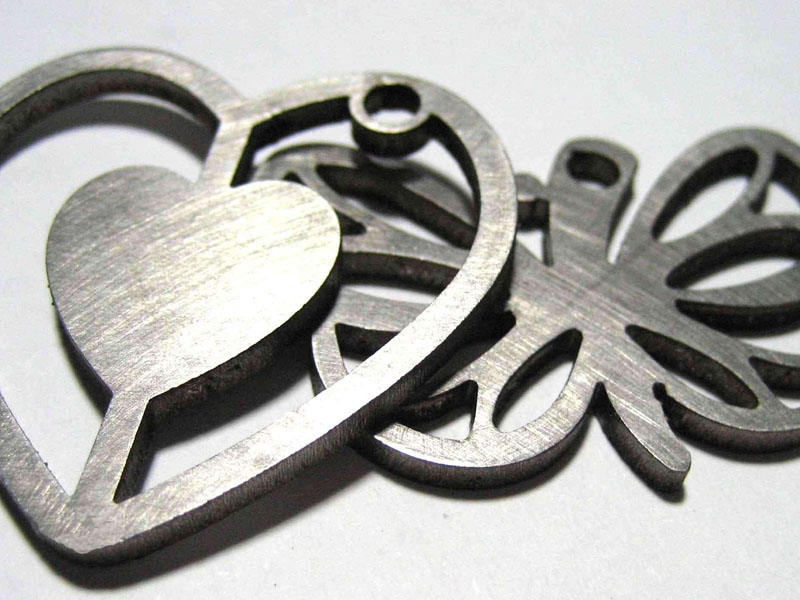
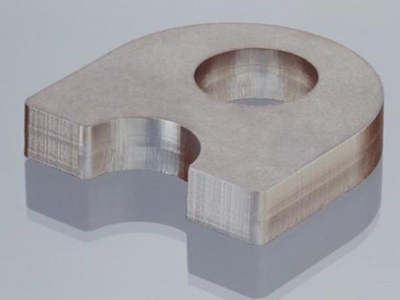
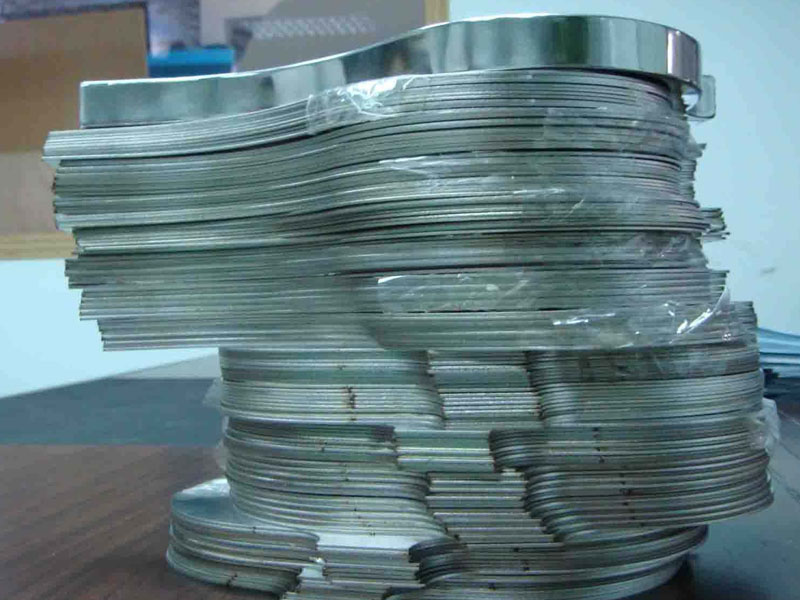
激光切割利用聚焦后的高能激光束照射金属表面,金属瞬间熔化或气化,同时高压辅助气体吹走熔渣,形成切缝,激光头沿预定轨迹移动,完成切割。
按切割机理分三种方式:
1、熔化切割,激光熔化金属,高压气体吹走熔渣,用于不锈钢、铝等材料。
2、氧化熔化切割,激光加热金属至燃点,氧气助燃放热,提高切割效率,用于碳钢厚板。
3、气化切割,激光使金属直接气化,用于木材、塑料等非金属和薄金属。
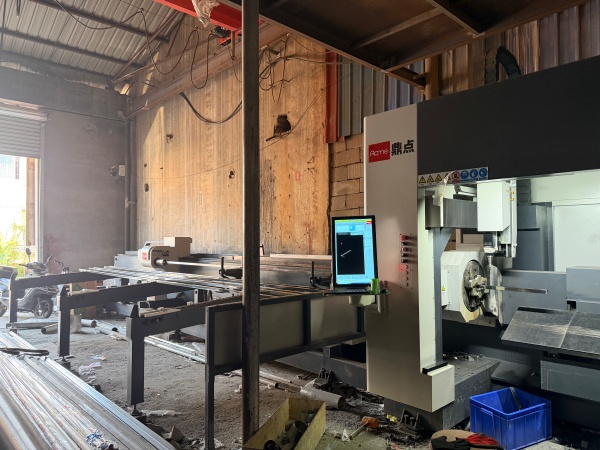
1、氧气切割,用氧气作辅助气体,氧气助燃放热,适合碳钢,切割速度快,切口会氧化发黑。
2、氮气切割,用氮气保护切口,防止氧化,切口光亮,适合不锈钢、铝,成本高于氧气。
3、空气切割,用压缩空气,成本低,适合薄板和铝板,切口质量中等。
4、高压气体切割,提高气体压力吹除熔渣,适合厚板,切口质量好。
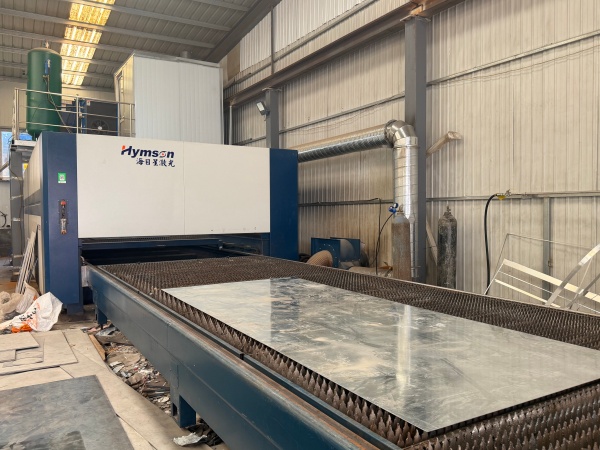
1、激光功率,功率越大可切厚度越大,切割速度越快,按材质厚度匹配功率。
2、切割速度,速度过快切不透,过慢热影响大、挂渣,按材质厚度调整较佳速度。
3、焦点位置,焦点位置影响切缝宽度和切割能力,薄板焦点在表面,厚板焦点在内部。
4、辅助气体压力,气体压力影响熔渣吹除,薄板压力大,厚板压力适中。
5、喷嘴孔径,喷嘴孔径与板厚匹配,孔径影响气流和切割质量。
6、切割高度,喷嘴与板材距离稳定,距离波动影响切割质量。
7、穿孔参数,厚板切割前穿孔,穿孔功率时间设置合理,防止炸孔。
1、碳钢薄板,空气或氮气,成本低切口好。
2、碳钢中厚板,氧气切割,速度快、效率高,切口氧化正常。
3、不锈钢,氮气切割,切口光亮无氧化,后续加工方便。
4、铝板铜板,氮气或空气,高反射材料注意工艺参数。
5、镀锌板,氮气或空气,控制热影响减少锌层损伤。
1、碳钢,激光吸收好,切割稳定,厚度范围广,薄板中板厚板均可。
2、不锈钢,导热慢,易切割,氮气切割切口光亮,厚板用大功率。
3、铝板,反射率高,切割难度大,需大功率和合适焦点,薄板切割好。
4、铜板,反射率较高,难切割,需高功率和特殊工艺。
5、镀锌板,镀锌层影响切割,控制参数减少毛刺和锌层损伤。
6、钛合金,高温易氧化,需惰性气体保护,用于制造。
1、参数试切,批量前试切,按样品调整参数,确认质量后批量。
2、切口质量检查,检查切缝宽度、垂直度、毛刺、挂渣,不达标调参数。
3、板材状态,板材平整、表面无锈蚀油污,切割质量稳定。
4、设备保养,镜片清洁、喷嘴完好、光路正常,设备状态影响质量。
5、套料排版,合理排版减少热影响,小件微连接防止掉落。
6、气体纯度,气体纯度高,切口质量好,氮气氧气纯度达标。
版权声明:文章来源于www.jnrqbxg.com/gsxw/699.html,转载请注明出处!
上一篇:激光切割的应用场景有哪些?
下一篇:没有了