1、材质决定基础,不同材质对激光吸收率不同,可切厚度差异大,先确认材质再谈厚度。
2、功率决定上限,激光器功率越高,可切厚度越大,功率是厚度能力的核心参数。
3、质量要求分级,切割精度、切口质量要求越高,可切厚度范围越小。
4、成本效率平衡,厚度越大切割速度越慢、气体成本越高,按实际需求选厚度。
5、设备能力确认,先确认加工厂设备功率和切割能力,再确定可加工的厚度范围。
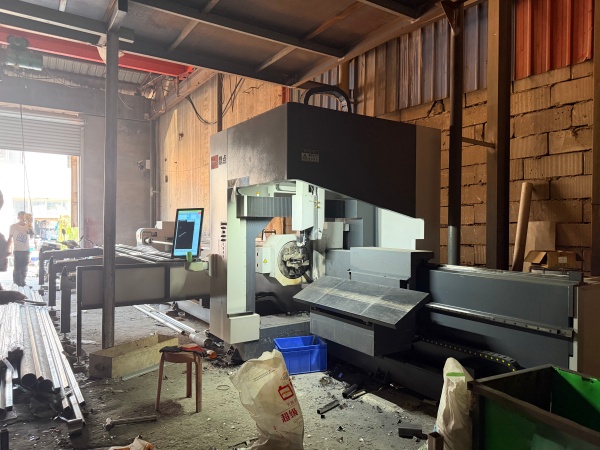
1、碳钢切割厚度,碳钢对激光吸收好,可切厚度较大,3000W可切20毫米,6000W可切25毫米,12000W可切40毫米以上,20000W可切60毫米以上。
2、不锈钢切割厚度,不锈钢可切厚度小于碳钢,3000W可切12毫米,6000W可切16毫米,12000W可切30毫米,20000W可切40毫米。
3、铝板切割厚度,铝材反光率高,切割难度大,可切厚度更小,3000W可切8毫米,6000W可切12毫米,12000W可切20毫米。
4、铜板切割厚度,铜材反光率较高,较难切割,3000W可切4毫米,6000W可切8毫米,12000W可切15毫米。
5、镀锌板切割厚度,镀锌层影响切割,可切厚度与碳钢接近但需调整参数。
6、管材切割厚度,管材切割按壁厚计算,能力与板材接近,受管径影响。
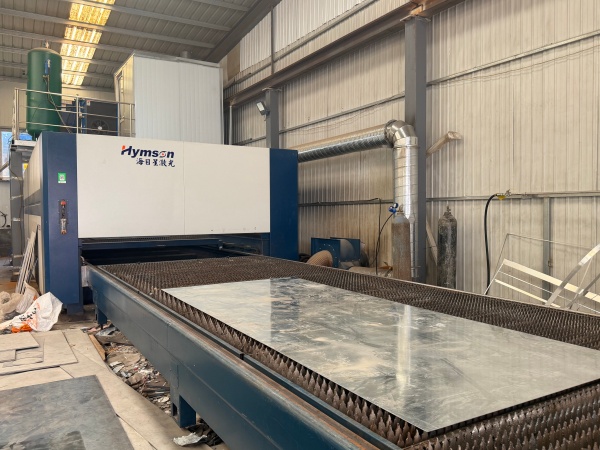
1、1000W以下,适合3毫米以内薄板切割,精细小件加工,设备成本低。
2、2000W到3000W,碳钢可切20毫米,不锈钢12毫米,中小型加工厂主流配置。
3、4000W到6000W,碳钢可切25毫米,不锈钢16毫米,中厚板加工常用。
4、8000W到12000W,碳钢可切40毫米,不锈钢30毫米,厚板加工有效。
5、15000W到20000W以上,碳钢可切60毫米以上,重型厚板加工,设备投入大。
6、按业务需求选功率,业务以薄板为主选中小功率,厚板为主选大功率,功率越大切割速度越快、成本越高。
1、薄板精细件,3毫米以内薄板,选中小功率设备,精度高、切口质量好、速度快。
2、中厚板结构件,10到20毫米板材,选4000W到6000W设备,效率和成本平衡。
3、厚板重型件,25毫米以上厚板,选12000W以上设备,大功率保证切割质量。
4、高精度要求,切口垂直度、光洁度要求高,厚度范围相应缩小,选大功率设备保证质量。
5、大批量生产,大批量切割选大功率设备,速度更快、成本更低。
6、打样试制,少量打样选加工厂现有设备,按样品需求匹配厚度。
1、提供图纸和材质,咨询加工时提供图纸、材质、厚度,厂家按实际评估切割方案。
2、确认设备功率,确认加工厂设备功率和品牌,大功率设备厚板能力更强。
3、要求试切,批量加工前要求试切样品,确认切割质量达标再批量生产。
4、确认质量要求,明确精度、切口、垂直度要求,厂家按标准调整工艺。
5、确认成本和交期,厚度越大成本越高、速度越慢,确认报价和交期再下单。
版权声明:文章来源于www.jnrqbxg.com/gsxw/697.html,转载请注明出处!
上一篇:激光切割加工有什么优势?
下一篇:没有了